


الأخبار
- ▶ لماذا قد يتشوّه قضيب السبيكة بعد المعالجة الحرارية
- ▶ ما مقدار سماحية استقامة قضيب السبيكة المطلوبة للتشغيل باستخدام CNC؟
- ▶ متى يكون قضيب السبيكة مناسبًا لمكونات الصمامات المقاومة للتآكل
- ▶ كيف يؤثر التركيب الكيميائي لقضيب السبيكة في أداء إصلاحات اللحام
- ▶ هل يمكن لسلك السبائك الاحتفاظ بقوة الزنبرك بعد التعرض المطول للحرارة
رسالة
لماذا قد يتشوّه قضيب السبيكة بعد المعالجة الحرارية
نادراً ما يتشوّه قضيب السبيكة بعد المعالجة الحرارية لسبب واحد فقط. فالسبب المعتاد هو عدم التوازن: تتمدّد أو تتحول أو تُفرّغ الإجهادات أو تبرد منطقة ما بطريقة تختلف عن منطقة أخرى. وقد يبدو الانحناء أو التقوس أو الالتواء أو فقدان الاستقامة الناتج طفيفاً في البداية، لكنه قد يجعل القضيب غير مناسب للتشغيل الآلي أو التجميع أو المعدات الدوارة أو أسطح الإحكام أو الاستخدامات الحرجة للسلامة.
في ضبط العملية، لا ينبغي أن يكون السؤال الأول: «هل كانت درجة حرارة الفرن صحيحة؟». فلا تضمن نقطة ضبط الفرن المطابقة أن قطعة العمل تعرضت لدورة حرارية موحدة. إذ تؤثر حالة المادة ونمط التحميل وطريقة الدعم وتغيرات المقطع وممارسة التبريد جميعها في الشكل النهائي.
المصادر الفعلية للتشوّه
يتمدد المعدن عند التسخين وينكمش عند التبريد. وإذا سُخّن وبُرّد كل جزء من قضيب مستقيم بالمعدل نفسه، تكون هذه الحركات متوازنة عموماً. وفي الإنتاج، يصعب تحقيق هذا الشرط. فالقضيب الموضوع بالقرب من جدار الفرن، أو المحجوب جزئياً بحمولة أخرى، أو المدعوم بشكل غير متساوٍ، قد تتطور فيه فروقات في درجة الحرارة على امتداد طوله أو حول قطره. ويتغير بُعد أحد الجانبين قبل الآخر، وقد يأخذ القضيب شكلاً دائماً.
يصبح هذا التأثير أكثر وضوحاً عندما تغيّر المعالجة الحرارية بنية السبيكة. إذ تخضع بعض السبائك لتغيرات طورية أو تفاعلات ترسيب تغير الحجم والقوة موضعياً. وإذا لم تكن هذه التغيرات موحدة، تتولد إجهادات داخلية حتى عندما يبدو الجزء مستقيماً في البداية. لذلك يجب معالجة السبائك القائمة على النيكل والحديد وغيرها من السبائك عالية الأداء وفقاً للدرجة المحددة وحالة المنتج، بدلاً من تطبيق دورة عامة مستخدمة للفولاذ الكربوني العادي.
الإجهادات المتبقية من المعالجة السابقة
يمكن للسحب على البارد والتقويم والطحن والخراطة والقطع واللحام أن تترك إجهادات متبقية داخل قضيب السبيكة. وقد يكون القضيب مقبولاً من حيث الأبعاد قبل المعالجة الحرارية لأن هذه الإجهادات متوازنة. لكن التسخين يخفف هذا التوازن. وبمجرد أن تصبح المادة أكثر استجابة لتحرير الإجهادات، يمكن أن ينحني القضيب نحو الجانب الذي يحمل إجهاداً مخزوناً أكبر.
لهذا السبب قد تظهر مشكلة التشوه فقط بعد تلدين أو معالجة إذابة تبدو خفيفة. وليس من الضروري أن يكون الفرن قد تسبب في المشكلة؛ فقد يكون قد كشف عن حالة إجهاد نشأت في مرحلة سابقة من مسار التصنيع. لذلك ينبغي أن يشمل الفحص المتسق عند الاستلام الاستقامة وحالة السطح وإمكانية تتبع الدفعة وأي سجل معروف للتشغيل على البارد. ويستحق القضيب الذي خضع لتقويم مكثف قبل المعالجة اهتماماً خاصاً.
يمكن للدعم والتحميل تحويل قضيب مستقيم إلى قضيب متقوس
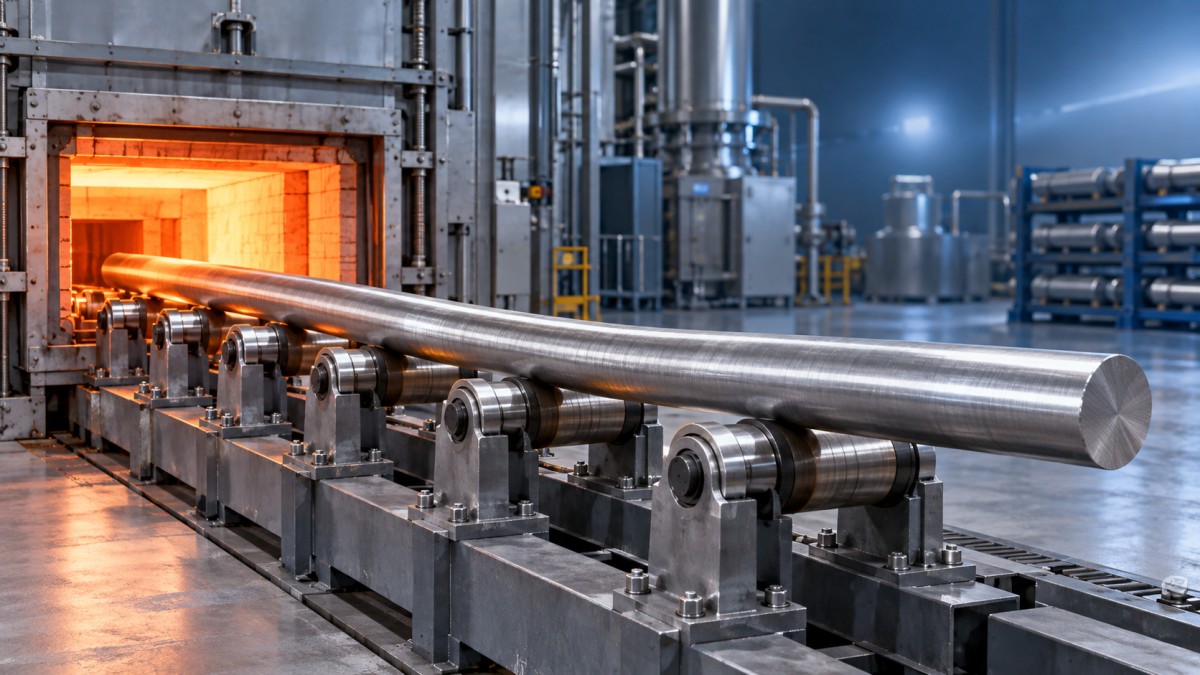
تكون القضبان الطويلة والنحيفة عرضة للترهل عند درجات الحرارة المرتفعة لأن صلابتها تنخفض مع التسخين. وقد يسمح دعم القضيب عند طرفيه فقط لوزنه الذاتي بإحداث تقوس. كما يمكن أن تسبب الدعامات المتقاربة مشكلات إذا لم تكن مستوية، أو إذا كان القضيب مقيّداً عن التمدد، أو إذا أنشأت نقاط التلامس فروقات موضعية في درجة الحرارة.
ينبغي أن تدعم التجهيزات الجزء دون تثبيته بإحكام ما لم تتطلب العملية تقييداً بشكل محدد. ويحتاج القضيب إلى مساحة للتمدد الحراري. وقد يولد تجهيز يثبت أحد الطرفين بينما يحتك الطرف الآخر فيمنعه من الحركة حملاً انضغاطياً مع ارتفاع درجة الحرارة؛ وبمجرد أن يلين القضيب، قد يحدث انبعاج أو انحناء دائم. وبالنسبة للدفعات الحرجة، ينبغي مراجعة تصميم التجهيز كجزء من عملية المعالجة الحرارية، لا التعامل معه كملحق بسيط للمناولة.
غالباً ما يكون التبريد المرحلة الحاسمة
التبريد السريع ليس خاطئاً تلقائياً، لكنه يجب أن يكون موحداً ومناسباً للسبيكة وحجم المقطع والخصائص المطلوبة. فإذا دخل أحد جانبي قضيب ساخن إلى وسط الإخماد أولاً، أو كان التحريك غير متساوٍ، ينكمش ذلك الجانب في وقت أبكر. ويمكن لتدرج درجة الحرارة أن يسحب القضيب خارج استقامته. وفي التبريد بالهواء، قد تبرد القضبان الموضوعة على مسافات متقاربة جداً بمعدلات مختلفة تبعاً لتدفق الهواء المحلي والحرارة المحتجزة بواسطة الأجزاء المجاورة.
من الأخطاء الشائعة قياس الاستقامة فقط بعد أن يبرد القضيب تماماً، ثم إلقاء اللوم على العملية الأخيرة. ويُسجل التحقيق الأكثر فائدة شكل القضيب قبل التحميل، وبعد التسخين حيثما كان ذلك عملياً، وفور التبريد، وبعد أي تقويم أو تشغيل آلي لاحق. ويحدد هذا التسلسل المرحلة التي يتغير فيها الشكل لأول مرة.
تحقق من المادة والعملية معاً
لا تكفي تسمية السبيكة وحدها لاختيار دورة معالجة حرارية. إذ يمكن لقطر القضيب ونسبة الطول إلى القطر ومقدار التخفيض السابق على البارد وبدل التشغيل الآلي وإصلاحات اللحام والحالة النهائية المطلوبة أن تغير جميعها خطر التشوه. ولا يلزم أن يسخن أو يبرد قضيب سميك وقضيب رفيع من الدرجة نفسها بالمعدل ذاته. كما أن جمع مقاطع عرضية مختلفة اختلافاً كبيراً في حمولة واحدة يجعل المعالجة الموحدة أكثر صعوبة.
تُنشئ حالات خلط المواد خطراً منفصلاً. فقد تكون للسبائك المتخصصة المتشابهة في المظهر نطاقات مختلفة لمعالجة الإذابة ومتطلبات تبريد وحساسية للتشغيل على البارد. احرص على ربط أرقام الصهر وسجلات العملية بكل حمولة، وتجنب دفعات الدرجات المختلطة ما لم تكن الدورة وطريقة التبريد متوافقتين بشكل مثبت. وهذا مهم بصفة خاصة عندما يمكن تركيب قضيب متشوه لاحقاً في معدات المعالجة الكيميائية أو توليد الطاقة أو المعدات البحرية أو المعدات عالية الحرارة.
وينطبق الانضباط نفسه على أشكال المنتجات ذات الصلة. فلا تتشوه الأنابيب والقضبان بالطريقة نفسها تماماً، لكن كليهما يستجيب للتسخين غير الموحد والتقييد والتبريد. وعند مراجعة متطلبات المعالجة الحرارية لسبائك النيكل المقاومة للتآكل والحرارة المستخدمة في الأنظمة المُصنّعة، يمكن أن توفر أنابيب السبائك القائمة على النيكل نقطة مرجعية مفيدة لمقارنة عائلات السبائك مثل Inconel وHastelloy وMonel مع بيئة الاستخدام المقصودة. ومع ذلك، يجب أن يظل شكل المنتج جزءاً من قرار العملية.
إجراء عملي للاحتواء والوقاية
عندما تُظهر دفعة تشوهاً غير مقبول، لا تبدأ بتقويم كل قضيب مراراً. فقد يكون التصحيح الميكانيكي ممكناً لبعض التطبيقات، لكنه قد يضيف إجهاداً أو يتلف السطح أو يخفي عملية غير مستقرة. اعزل الدفعة المتأثرة، وأكد مواصفة الرسم أو الشراء الخاصة بالاستقامة المسموح بها، وافصل الأجزاء حسب شدة التشوه وموضعه.
- تحقق من خط الأساس. قِس الاستقامة قبل المعالجة الحرارية واحتفظ بالنتيجة حسب الدفعة. تحقق مما إذا كانت القضبان الواردة تُظهر بالفعل اتجاهاً محدداً.
- راجع خريطة التحميل الفعلية. سجل موضع القضيب واتجاهه وتباعده ونقاط دعمه ومنطقة الفرن وقربه من الأجزاء الأثقل. وقد تكون صورة الحمولة أكثر فائدة من تعليمات عمل عامة.
- قارن السجلات الحرارية بالدورة المعتمدة. ركّز على معدل التسخين واتساق زمن المكوث وزمن النقل وطريقة التبريد، وليس فقط على درجة حرارة الفرن النهائية.
- افحص التجهيزات. ابحث عن التآكل والدعامات غير المستوية وتراكم القشور والقضبان المنحنية والنقاط التي تمنع التمدد الحر.
- تتبع العمليات السابقة. قارن التشوه حسب دفعة المورد ومرحلة السحب ومسار التشغيل الآلي وحالة اللحام وأي عملية تقويم مسبقة.
- نفّذ حمولة تأكيد مضبوطة. غيّر عاملاً مؤثراً واحداً في كل مرة، مثل الاتجاه أو ترتيب الدعم، بحيث يمكن للنتيجة تحديد السبب بدلاً من إضافة متغير آخر.
بالنسبة للأجزاء الحساسة للسلامة، لا ينبغي أن يعتمد قرار القبول على الاستقامة المرئية وحدها. تحقق من المحاذاة البعدية مقابل المتطلبات الوظيفية، وقيّم ما إذا كان التشوه يؤثر في بدل التشغيل الآلي أو التوافق عند التجميع أو مسار الحمل أو الخلوص أثناء الخدمة. فقد يفرض القضيب الذي يمكن إجباره على موضعه إجهادات تجميع غير مرغوبة أو ينشئ نقطة فشل لاحقة.
تعمل شركة Shandong Titanium Nickel Special Steel Co., Ltd. مع مجموعة واسعة من السبائك الخاصة، بما في ذلك المواد المقاومة للتآكل وعالية الحرارة والدقيقة والقائمة على النيكل والقائمة على الحديد والتيتانيوم والزركونيوم وHastelloy وMonel وINCONEL وINCOLOY. وبالنسبة لأي من هذه المواد، فإن النهج السليم هو وضع دورة المعالجة الحرارية وطريقة المناولة وخطة التحكم في الاستقامة كعملية واحدة. فالتعامل معها كخطوات منفصلة هو الموضع الذي تبدأ فيه عادة مشكلات التشوه المتكررة.
