


الأخبار
- ▶ لماذا قد يتعرض القضيب السبائكي للتشقق أثناء التشكيل بالطرق الساخن
- ▶ ما الذي يجب التحقق منه قبل شراء قضيب سبيكة لمعدات الضغط
- ▶ كيف يؤثر التركيب الحبيبي للقضبان السبائكية في مقاومة الكلال
- ▶ متى يتفوق قضيب السبيكة على الفولاذ المقاوم للصدأ في بيئات الكلوريد
- ▶ ما سجلات التتبع المطلوبة لقضبان السبائك ذات الأهمية الحرجة للسلامة؟
رسالة
لماذا قد يتعرض القضيب السبائكي للتشقق أثناء التشكيل بالطرق الساخن
نادراً ما ينتج التشقق أثناء التشكيل بالطرق على الساخن عن خطأ واحد. فقد تصل سبيكة قضيب بتركيب كيميائي مقبول، ومع ذلك تتشقق لأن تاريخ درجة حرارتها أو نظافتها الداخلية أو جدول التخفيض أو حالة القالب أو ممارسة التبريد يضع إجهاداً موضعياً يتجاوز حد المطيلية الساخنة للمادة. ولذلك فإن الشق المرئي هو عرض متأخر المرحلة؛ أما نقطة التحكم المهمة فتكون عادة في مرحلة أبكر من العملية.
لا تقتصر النتيجة المباشرة على رفض قطعة مطروقة. يمكن أن تنتشر الشقوق السطحية خلال الدرفلة أو التشغيل الآلي أو اللحام أو اختبار الضغط أو التعرض أثناء الخدمة لاحقاً. وفي أنظمة السبائك عالية القيمة القائمة على النيكل والحديد والتيتانيوم وغيرها، قد يشير العيب الذي تمت إزالته ظاهرياً أيضاً إلى ضرر تحت السطح أو نافذة عملية غير ملائمة. وحيث تُستخدم الأجزاء المطروقة في معدات حاوية للضغط أو عالية الحرارة أو حاملة للأحمال، يجب أن يستند قرار التصرف في الشق إلى منشأ العيب وسلامة المقطع المتبقي، وليس إلى المظهر وحده.
المطيلية الساخنة محدودة وليست ثابتة
لا يصبح قضيب السبيكة قابلاً للطرق بصورة موحدة لمجرد تسخينه. لكل سبيكة نطاق عملي للتشغيل على الساخن تكون فيه مطيليتها كافية ومقاومتها للتشوه قابلة للإدارة. وخارج هذا النطاق، تزداد احتمالية التشقق لأسباب مختلفة.
عند درجة حرارة منخفضة جداً، يرتفع إجهاد الجريان بشكل حاد. ويتعين على المكبس أو المطرقة تطبيق قوة أعلى، بينما تقل قدرة المادة على استيعاب الانفعال. وغالباً ما يؤدي ذلك إلى شقوق سطحية طولية أو انقسام عند الزوايا أو تشقق في المناطق التي يلامس فيها القضيب قالباً أبرد. ويكون التشقق الناتج عن درجات الحرارة المنخفضة مرجحاً بوجه خاص قرب نهاية تسلسل الطرق، عندما تكون قطعة العمل قد فقدت الحرارة مع استمرار تطبيق التخفيض المخطط له.
عند درجة حرارة مفرطة، يتغير الخطر بدلاً من أن يختفي. فقد تضعف حدود الحبيبات، وقد يحدث انصهار موضعي في التركيبات الحساسة، وقد تتضرر الأسطح بالأكسدة أو نزع الكربنة. وتكون بعض السبائك القائمة على النيكل حساسة بوجه خاص للمكونات منخفضة الانصهار أو الأطوار المنعزلة عند حدود الحبيبات. وما إن ينخفض تماسك الحدود، حتى يمكن للتشوه أن يفتح شقوقاً بين حبيبية حتى عندما تبدو درجة حرارة القضيب الكلية مقبولة.
لذلك ينبغي تحديد مجال درجات الحرارة القابل للاستخدام للدرجة المحددة وحالة المعالجة الحرارية وقطر القضيب وطريقة التشكيل. ولا تُعد نقطة الضبط العامة للفرن بديلاً كافياً عن درجة حرارة قلب البليت المعتمدة ودرجة حرارة الإنهاء المتحقق منها.
التدرجات الحرارية تولد إجهاداً خفياً قبل بدء الطرق
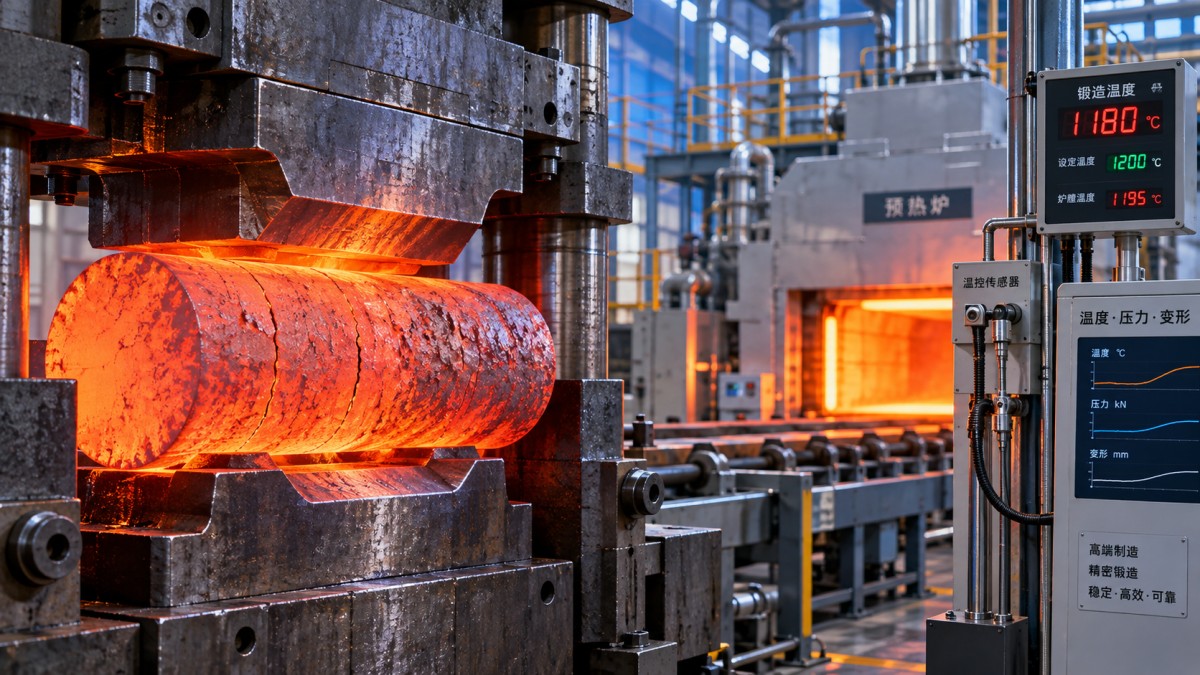
تسخن قضبان السبائك الكبيرة ببطء في المركز، بينما يستجيب السطح بسرعة لظروف الفرن. وإذا لم يكن زمن المكوث كافياً، فقد تكون المنطقة الخارجية ضمن نطاق الطرق المقصود بينما يبقى القلب بارداً أكثر من اللازم. ويتشوه السطح الساخن بسهولة أكبر من القلب المقاوم، مولداً قصاً داخلياً وإجهادات شد سطحية. وقد تظهر الشقوق عندئذ أثناء التكبيس أو الثقب أو التخفيضات الكبيرة، رغم صحة درجة حرارة الفرن المسجلة.
تنشأ التدرجات الحرارية أيضاً بعد إخراج المادة من الفرن. فالتأخيرات بين التسخين والطرق، والمناولة المتكررة، والأدوات الباردة، والتلامس غير المتساوي مع القالب، كلها قد تبرد مناطق موضعية بسرعة. وتُعد الزوايا والأكتاف والمقاطع الرقيقة والمناطق المجاورة لزائدة القالب مواقع شائعة لفقدان الحرارة هذا. وعملياً، يجب أن يغطي التحكم في درجة الحرارة المسار بأكمله: درجة حرارة الشحن، ومعدل التسخين، وزمن المكوث، وزمن النقل، ودرجة حرارة القالب، وإعادة التسخين بين الممرات، ودرجة حرارة الطرق النهائية.
يمكن للقياس بالأشعة تحت الحمراء أن يساعد في التحكم بالعملية، لكن قراءاته تعتمد على انبعاثية السطح وحالة القشور وزاوية الرؤية وإعداد الجهاز. وينبغي ربطه بالقياس بالتلامس أو بالنماذج الحرارية المعتمدة أثناء تأهيل العملية. ولا ينبغي اعتبار قراءة سطحية واحدة دليلاً على أن مركز قضيب ثقيل جاهز للتشوه.
حالة المادة قد تجعل عملية سليمة غير مستقرة
غالباً ما تُعزى شقوق الطرق الساخن إلى ممارسة المشغل عندما يكون القضيب نفسه يحتوي بالفعل على نقطة ضعف. إذ يمكن أن يعمل الانفصال الناتج عن التصلب، والشوائب غير المعدنية، والانقطاعات المرتبطة بالانكماش، وحجم الحبيبات المفرط، والتخطط، والإجهادات المتبقية من المعالجة السابقة كمواقع لبدء الشقوق. وتحت انفعال الطرق، تركز هذه السمات الإجهاد وقد تتصل لتشكل عيوباً مرئية.
يجب أيضاً النظر إلى التركيب الكيميائي بما يتجاوز تسمية الدرجة الاسمية في الشهادة. فقد تغير العناصر النزرة وانفصال عناصر السبك والتفاوت من صهرة إلى أخرى استجابة التشغيل على الساخن. وبالنسبة إلى سبائك النيكل المعقدة أو المقواة بالترسيب، يمكن أن تؤثر الحالة الحرارية قبل الطرق في الأطوار الموجودة أثناء التشوه. وقد لا يستجيب قضيب تم تلدينه بشكل غير صحيح أو تسخينه مفرطاً أو تخزينه بعد دورة حرارية سابقة غير مناسبة بالطريقة نفسها التي تستجيب بها مادة من مسار مؤهل.
لذلك ينبغي أن يربط الفحص الوارد الوثائق بالمخاطر. ويجب أن يبقى رقم الصهرة ومسار الصهر وسجل التخفيض والأبعاد والمعالجة الحرارية السابقة ومتطلبات الفحص بالموجات فوق الصوتية وقابلية التتبع عبر القطع مرتبطة بكل شحنة طرق. وعندما يظهر نمط من الشقوق، تتيح هذه المعلومات التمييز بين مشكلة مرتبطة بالمادة ومشكلة في الفرن أو الأدوات أو التشوه. وبدون هذا الربط، قد تستهلك التجارب المتكررة المادة مع بقاء السبب الجذري دون حل.
التخفيض المفرط وسوء توزيع التشوه يفتحان الشقوق
حتى ضمن نطاق درجات الحرارة الصحيح، قد تتجاوز عملية الطرق قدرة السبيكة على تحمل الانفعال. وقد تؤدي التخفيضات الكبيرة بضربة واحدة أو شوط مكبس واحد إلى إجهادات شد على السطح أو في المركز، تبعاً لهندسة القالب والاحتكاك. ويكون التشوه غير المتساوي ضاراً بصورة خاصة أثناء التكبيس، حيث يمكن للانتفاخ وتدفق المادة المقيد أن يسببا تشققاً محيطياً قرب القطر الخارجي.
تزيد أنصاف أقطار القوالب الحادة، والأدوات سيئة المحاذاة، وتقييد الزائدة المفرط، والانتقالات المفاجئة في المقاطع من الانفعال الموضعي. وقد يكون القضيب سليماً في عمليات السحب المستقيم، لكنه يتشقق عند إجباره على شكل هندسي يولد إجهاد شد موضعي. ولهذا لا يمكن أن تعتمد الوقاية من الشقوق على التحكم في درجة حرارة الفرن وحده؛ بل يجب تقييم تصميم القالب وتسلسل التشوه معاً.
بالنسبة إلى السبائك الصعبة، قد يكون تسلسل التخفيضات الأصغر مع إعادة تسخين مضبوطة أكثر موثوقية من محاولة تحقيق أقصى إنتاجية لكل تسخين. ويعتمد النهج المناسب على الدرجة والهندسة، لكن المبدأ الحاكم ثابت: الحفاظ على إجهاد الضغط حيثما أمكن، وتجنب تركيز الانفعال عند الزوايا والأكتاف، وإيقاف التشوه قبل أن تنخفض درجة الحرارة الموضعية عن حد الإنهاء المؤهل.
سرعة التشوه وحالة المعدات مهمتان
يغير معدل الانفعال كيفية تدفق السبيكة عند درجة حرارة مرتفعة. وقد تكون سرعة التشوه المقبولة للفولاذ الكربوني غير مناسبة لقضيب عالي السبائك أو قائم على النيكل ذي نافذة تشغيل ساخن أضيق. ويمكن للصدم السريع أن يولد تسخيناً أدياباتياً موضعياً وتدفقاً غير منتظم، بينما قد تسمح العملية البطيئة بتبريد مفرط للسطح. وغالباً ما تكون النتيجة تشققاً غير متسق بدلاً من علاقة بسيطة بين النجاح أو الفشل وسرعة المكبس.
يمكن لحالة المعدات أن تضخم هذا التفاوت. فقد تفرض القوالب غير المحاذاة، وحركة الكباس غير المتساوية، والأسطح التوجيهية المتآكلة، وسوء التزييت، وعدم كفاية التسخين المسبق للقوالب، تحميلاً غير متماثل. وعندما تتكرر العيوب على أحد جانبي الشكل المطروق أو في الموضع نفسه من الدورة، تستحق محاذاة المعدات والتوازن الحراري للقالب التدقيق قبل تغيير مواصفات المادة.
تُعد القشور عاملاً تشغيلياً آخر. إذ يمكن لقشور الأكسيد الكثيفة أن تغير الاحتكاك وتتلف الأسطح أثناء التشوه وتحجب التشقق المبكر. وتحسن إزالة القشور الزائدة قبل مراحل الطرق الحرجة كلاً من تدفق المادة وموثوقية الفحص. كما تقلل احتمال الخلط بين العلامات السطحية غير الضارة والشقوق الناتجة عن العملية.
قد يحول التبريد حالة شبه سليمة إلى عيب مؤكد
ليست القطعة المطروقة التي تخرج من القالب دون شقوق مرئية مستقرة بالضرورة. فقد ينتج عن التبريد غير المضبوط إجهاد حراري أو نواتج تحول غير ملائمة في بعض السبائك أو إجهادات متبقية تكشف الضرر الموجود مسبقاً أثناء التقويم أو التشغيل الآلي. وتبرد المناطق السميكة والرقيقة بمعدلات مختلفة، كما يمكن أن يؤدي التلامس مع الأسطح الباردة إلى تأثيرات إخماد موضعية.
يجب أن تتوافق طريقة التبريد مع درجة السبيكة والمعالجة الحرارية اللاحقة المطلوبة. فالتبريد بالهواء أو التبريد في الفرن أو التبريد المعزول أو المعالجة بالمحلول مباشرة ليست خيارات قابلة للاستبدال. وينبغي تحديد المسار في بطاقة التشغيل أو تعليمات العمل، بما في ذلك فترة النقل المسموح بها والظروف التي تتطلب إعادة التسخين أو المكوث. وعند اكتشاف شق بعد التبريد، يمكن لفحص الكسر أن يساعد في تحديد ما إذا كان قد بدأ ساخناً أثناء التشوه أم انفتح لاحقاً تحت إجهاد حراري أو متبقٍ.
قراءة نمط الشق تحسن قرارات الاحتواء
يوفر اتجاه الشق وموقعه دلائل مفيدة، رغم أنهما لا يحلان محل الفحص الميتالوجرافي. وغالباً ما تشير الشقوق الطولية إلى عيوب سطحية أو إجهاد شد مفرط أثناء السحب أو تفاعل سيئ بين القالب والقضيب. وقد تدل الشقوق المحيطية بعد التكبيس على عدم كفاية درجة الحرارة أو التخفيض الزائد أو الاحتكاك العالي. ويثير التشقق بين الحبيبي القلق بشأن التسخين المفرط أو الانفصال عند حدود الحبيبات أو الانصهار الموضعي. وقد يتطلب التشقق الداخلي فحصاً بالموجات فوق الصوتية أو تقطيعاً أو تقييماً بالحفر الكلي لأن السطح الخارجي قد يبقى سليماً بشكل مضلل.
عند معالجة سبائك النيكل المقاومة للتآكل لمعدات المفاعلات أو الصمامات أو الأنابيب أو المعدات عالية الحرارة، قد تتجاوز تكلفة قبول عيب غير مؤكد تكلفة استبعاد القطعة المطروقة. وينطبق الحذر نفسه على المواد التي تُحوّل لاحقاً إلى ألواح أو مكونات مصنّعة. فعلى سبيل المثال، تعتمد مقاومة التآكل وقابلية اللحام المرتبطتان بـصفائح سبائك Hastelloy على الحفاظ على حالة مادة مضبوطة؛ ولا ينبغي اعتبار الانقطاعات المرتبطة بالطرق غير ذات صلة لمجرد أن المكون النهائي سيخضع للتشغيل الآلي أو اللحام.
استجابة منضبطة بعد العثور على شق
ينبغي أن يبدأ الاحتواء بعزل الصهرة المتأثرة ودفعة الطرق وأي مادة تمت معالجتها في ظروف الفرن والقالب نفسها. ويجب أن يحفظ السجل درجات الحرارة الفعلية ومدة المكوث وزمن النقل وتسلسل التخفيض وإعدادات المكبس وهوية القالب وحالة التزييت وملاحظات المشغل ومسار التبريد. وإعادة بناء العملية من الذاكرة بعد انتقال المادة إلى المراحل اللاحقة أمر غير موثوق.
ينبغي اختيار الاختبارات غير الإتلافية وفقاً لنوع العيب المتوقع. فالفحص البصري واختبار الجسيمات المغناطيسية لهما قيود بالنسبة للسبائك غير المغناطيسية الحديدية؛ ويكون اختبار السوائل المتغلغلة مفيداً للانقطاعات السطحية المفتوحة، بينما قد تساعد طرق الموجات فوق الصوتية في تحديد العيوب الداخلية عندما تسمح هندسة المادة وبنيتها بذلك. ويجب تحديد طريقة الفحص ومعايير القبول ونطاق إعادة الاختبار في مواصفة الشراء المعمول بها أو معيار المنتج أو خطة الجودة الخاصة بالعميل، بدلاً من ارتجالها بعد حدوث الفشل.
ينبغي أن يستهدف الإجراء التصحيحي الآلية المثبتة بالأدلة. فقد يؤدي رفع درجة حرارة الفرن دون تأكيد نقص التسخين إلى تفاقم الضرر عند حدود الحبيبات. وقد لا تعالج خفض سرعة المكبس دون التحقق من تأخير النقل التبريد الموضعي. وقد تخفي زيادة سماحية التشغيل النهائي مؤشراً سطحياً ضحلاً مع إبقاء التباين الأساسي في العملية دون تغيير. ويأتي الطرق الساخن المستقر من التحكم في العلاقة بين حالة السبيكة والتجانس الحراري ومسار التشوه والأدوات والتبريد، لا من التعامل مع الشقوق كمشكلة تشطيب سطحي.
