


الأخبار
رسالة
كيف يؤثر تفاوت قطر سلك السبائك في دقة التشكيل الآلي
لا تستجيب عمليات التشكيل الآلية للقطر الاسمي للسلك؛ بل تستجيب للقطر الفعلي الذي يدخل إلى بكرات التغذية، والموجّهات، والقوالب، وأدوات الثني في تلك اللحظة. عندما يتغير سلك السبائك بما يتجاوز التفاوت المفترض أثناء الإعداد، فقد تستمر الآلة في العمل، لكن طول التغذية وزاوية الثني والارتداد المرن وحمل الأدوات قد تنحرف. وهكذا يصبح التغير البُعدي الذي يبدو صغيرًا مشكلة في قابلية التكرار والجودة، وفي بعض التطبيقات، السلامة.
السؤال العملي ليس ما إذا كان تفاوت القطر موجودًا أم لا؛ فكل مواصفة للأسلاك تتضمن تفاوتًا. السؤال هو ما إذا كان التغير المسموح به متوافقًا مع عملية التشكيل وحالة السبيكة والتفاوت الوظيفي للجزء النهائي. قد يكون تفاوت قابلًا للتطبيق في ثنية مفتوحة بسيطة غير مقبول لنابض ملفوف بإحكام، أو مشبك تثبيت مُشكّل، أو مكوّن عالي الدورات.
لماذا تؤثر تغيرات القطر في خط التشكيل
يؤثر قطر السلك في كلٍّ من كمية المادة التي تتحرك عبر الآلة والقوة اللازمة لتشكيلها. فالقطاع الأكبر قليلًا يمتلك مساحة مقطع عرضي أكبر، ولذلك يقاوم الثني بدرجة أكبر. أما القطاع الأصغر قليلًا فينثني بسهولة أكبر وقد يمر عبر معدات التغذية بصورة مختلفة. وفي المعدات الآلية، تتضخم هذه التأثيرات لأن الإعداد ثابت بينما تتغير المادة.
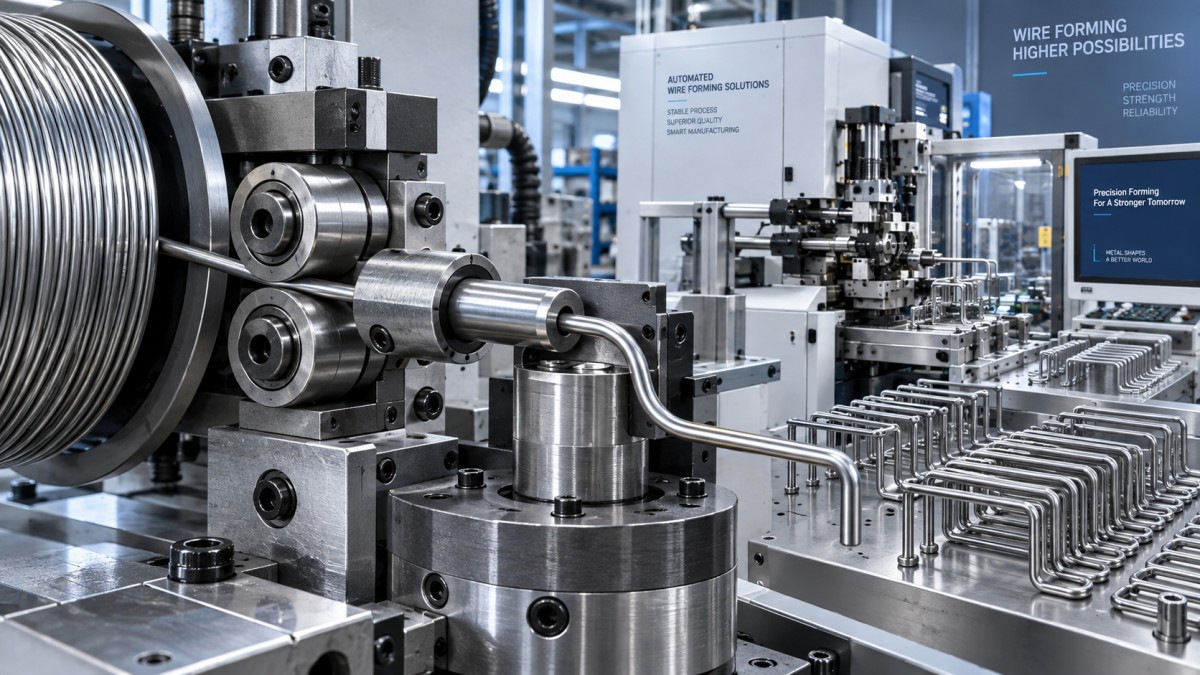
تُعد بكرات التغذية نقطة بداية شائعة. يُختار ضغطها لإمساك السلك من دون ترك علامات عليه أو تسطيحه. إذا كان السلك الداخل أكبر من المتوقع، يرتفع ضغط البكرات وقد يسبب تلفًا سطحيًا أو احتكاك سحب مفرطًا أو تشوهًا. وإذا كان أصغر، فقد تنزلق البكرات. وعندها قد يسجل مشفّر التغذية حركة البكرات بدلًا من حركة المادة الفعلية، ما ينتج أطوال قطع غير صحيحة أو ثنيات في مواضع غير صحيحة.
يؤثر القطر أيضًا في العلاقة بين السلك والأداة. تمتلك الموجّهات وأجهزة التقويم خلوصًا محدودًا. وقد يغير التفاوت مدى تمركز السلك عند دخوله إلى القالب، خصوصًا عندما تستخدم الآلة عدة نقاط توجيه قبل ثنية ضيقة. يزيد الدخول غير المتمركز من احتمال الثنيات غير المتماثلة والخدوش والتخديش الموضعي والزوايا غير المستقرة.
زاوية الثني ليست سوى جزء من مشكلة الدقة
من المغري التعامل مع تفاوت القطر باعتباره مسألة فحص أبعاد، ومع الارتداد المرن باعتباره مسألة خصائص مادية. لكنهما يتفاعلان في الإنتاج. فزيادة القطر ترفع عمومًا صلابة الثني؛ ومع برنامج الآلة وموضع الأداة نفسيهما، قد تنفتح الزاوية النهائية أو يتغير نصف قطر الثني. ومع قطر أصغر، قد يتعرض الجزء لثني زائد أو يظهر بنصف قطر أكثر إحكامًا.
بالنسبة لسبائك النيكل أو الكوبالت أو الحديد عالية المقاومة، قد يكون هذا التفاعل أوضح لأن قوى التشكيل مرتفعة أصلًا وقد يكون الارتداد المرن كبيرًا. تظل حالة المعالجة الحرارية وسلوك الشد والاتساق بين الدفعات عوامل مهمة، لكن استقرار القطر يمنع تضاعف تأثير هذه المتغيرات بسبب تغير حجم المقطع.
قد يخفي متوسط القطر العيب
يمكن أن يطابق الملف نتيجة متوسط القطر ومع ذلك يؤدي أداءً ضعيفًا في آلة تشكيل آلية. المهم هو النطاق على طول الجزء القابل للاستخدام، وليس مجرد بضعة قياسات عند نهاية الملف. يمكن أن تسبب تغيرات القطر الموضعية عطل تغذية متقطعًا أو مجموعة من حالات فشل الزوايا بعد عدد كبير من الأجزاء المقبولة. وغالبًا ما يُشخّص هذا الفشل خطأً على أنه ناتج عن أدوات بالية أو تزييت ضعيف أو مشكلة في برنامج الآلة.
تستحق الاستدارة الاهتمام نفسه. فقد لا يلامس السلك الذي يقع ضمن حدود القطر عند اتجاه واحد ولكنه بيضاوي قليلًا البكرات والموجّهات والقوالب بصورة متسقة أثناء دورانه عبر الآلة. ويمكن أن تكون النتيجة قبضًا متغيرًا واستجابة ثني متغيرة حتى عندما تبدو قراءة واحدة للقدمة مقبولة. بالنسبة للمكونات المُشكّلة الحرجة، ينبغي أن تحدد خطط الفحص كيفية أخذ عينات القطر على طول الملف وكيفية تقييم الاستدارة، بدلًا من الاعتماد على المقاس الاسمي وحده.
حدّد تفاوت السلك وفقًا لقدرة العملية
لا يوجد تفاوت «دقيق» عالمي مناسب لكل عمليات التشكيل الآلي. ينبغي اشتقاق الحد المناسب من أكثر خطوة حساسية في العملية: دقة التغذية، أو أصغر خلوص للأداة، أو أشد متطلبات زاوية الثني صرامة، أو الملاءمة الوظيفية النهائية.
- ابدأ بمتطلبات الجزء النهائي. حدّد الأبعاد التي تؤثر في التجميع أو التحميل المسبق أو قوة التثبيت أو الخلوص. يمكن لثنية تجميلية عادةً تحمل تغير أكبر من مكوّن يتحكم في وظيفة مرتبطة بالسلامة.
- راجع حساسية الآلة. افحص تصميم بكرات التغذية وترتيب المشفّر وخلوص الموجّهات ونصف قطر الثني وما إذا كان البرنامج يتضمن تعويضًا. قد تقلل الآلات ذات الاستشعار ذي الحلقة المغلقة بعض التأثيرات، لكنها لا تزيل تغير المادة.
- افصل التحكم البُعدي عن التحكم بالمادة. ينبغي مراجعة القطر والبيضاوية وحالة السطح والتقسية وتقوس الملف أو حلزونيته معًا. لن يصحح القطر الدقيق وحده سلكًا يدخل الآلة بانحناء متبقٍ مفرط.
- تحقق عند سرعة الإنتاج. قد لا تكشف تجربة إعداد قصيرة عن التغير من ملف إلى آخر، أو تراكم الحرارة، أو تحميل الأداة التدريجي. ينبغي أن يشمل التأهيل تشكيلًا مستمرًا وفحص الأجزاء من مواضع مختلفة في الملف.
من الأخطاء الشائعة في الشراء تحديد أضيق تفاوت قطر ممكن من دون النظر إلى بقية مسار التحويل. قد يزيد ذلك التكلفة من دون معالجة المصدر الفعلي للتغير. وعلى العكس، فإن قبول تفاوت تجاري واسع لأن القطر الاسمي صحيح غالبًا ما ينقل التكلفة إلى وقت الإعداد والفرز وإعادة العمل والتوقف غير المخطط له.
تآكل الأدوات ومخاطر السلامة
يغير عدم اتساق حجم السلك ضغط التلامس عند أخاديد البكرات وبكرات التقويم وقوالب التشكيل. ومع مرور الوقت، يمكن أن يسرّع ذلك التآكل غير المتساوي ويجعل العملية أقل استقرارًا. وقد يعوض المشغلون ذلك بزيادة ضغط البكرات أو تعديل إعدادات الثني مرارًا. يمكن أن تخفي هذه التعديلات مشكلة المادة مع زيادة خطر انقطاع السلك أو القصاصات الحادة أو توقفات الآلة غير المتوقعة أو التلف أثناء التدخل اليدوي.
في إدارة السلامة، ينبغي التعامل مع إنذارات التغذية المتكررة أو إخراج الأجزاء المتقطع باعتبارها إشارة إلى استقرار العملية، لا مجرد إزعاج للمشغل. تظل إجراءات القفل والوصول ضرورية عند إزالة انحشار، لكن الوقاية تبدأ في المراحل السابقة: تأكيد هوية المادة واتجاه السلك ومناولة الملف والاتساق البُعدي قبل استئناف الإنتاج.
طابق المواصفة مع السبيكة والتطبيق
ينبغي تحديد اختيار السبيكة والتحكم البُعدي معًا. قد تتطلب الدرجات المقاومة للتآكل والحرارة المستخدمة في المعالجة الكيميائية أو توليد الطاقة أو الطيران أو تطبيقات النوابض عالية المقاومة سلوك تشكيل يختلف اختلافًا كبيرًا عن سلك الفولاذ الكربوني القياسي. ينبغي أن تنص مواصفة الشراء على درجة السبيكة أو تركيبها الكيميائي المطلوب، وحالة التسليم، والقطر الاسمي والتفاوت، وطريقة الفحص المطبقة، ومعايير قبول السطح، وحالة الملف، والوثائق اللازمة لإمكانية التتبع.
عندما يتطلب مشروع أيضًا قضبانًا للأعمدة أو المثبتات أو سيقان الصمامات أو الأجزاء المشغّلة ذات الصلة، فلا ينبغي اعتبار شكل المادة قابلاً للتبادل مع سلك التشكيل. يمكن أن يكون قضيب سبيكة أساسها النيكل مناسبًا لهذه المكونات عالية المقاومة المصاحبة، بما في ذلك درجات مثل Inconel وHastelloy وMonel، لكن نطاقات أقطار القضبان ومسارات المعالجة لا تحدد التفاوت اللازم لتشكيل الأسلاك آليًا.
توفر شركة Shandong Titanium Nickel Special Steel Co., Ltd. نطاقًا واسعًا من مواد السبائك الخاصة القائمة على النيكل والحديد، والمقاومة للتآكل، وعالية الحرارة، والدقيقة، والتيتانيوم، والزركونيوم وغيرها. بالنسبة لتطبيقات الأسلاك المُشكّلة، تبدأ المناقشة التقنية المفيدة بمتطلبات الآلة والجزء النهائي، ثم تعود إلى مواصفة سلك مضبوطة بدلًا من اختيار المادة بناءً على اسم السبيكة الاسمي وحده.
ما الذي يجب فحصه عند بدء ظهور العيوب
عندما تنحرف زوايا الثني أو تظهر أعطال تغذية، قارن قياسات السلك الفعلية من الملف المتأثر بملف معروف الاستقرار. قِس في عدة مواقع واتجاهات، ثم راجع البيضاوية والتلف السطحي وبقايا مواد التشحيم والانحناء المتبقي. بعد ذلك، افحص أخاديد البكرات ومحاذاة الموجّهات وتآكل القوالب وسلوك المشفّر. يمنع هذا التسلسل خطأً شائعًا: تغيير برنامج التشكيل قبل تحديد ما إذا كانت المادة التي تصل إلى الأداة متسقة أبعاديًا.
يعتمد التشكيل الآلي الموثوق على نظام مستقر، وليس على نتيجة فحص واحدة. عندما يكون تفاوت السلك مناسبًا للمعدات ومتحققًا منه عبر الملف، يصبح سلوك التغذية أكثر قابلية للتنبؤ، وتدوم الأدوات فترة أطول، ويمكن أن يركز الإجراء التصحيحي على تغيرات العملية الحقيقية بدلًا من عدم اليقين البُعدي المتكرر.
